
Plasma Rapid execută îndoire de tablă la abkant: profile, carcase, console, rame și piese fasonate la unghiul și raza cerute, din oțel carbon, inox și aluminiu. Combinăm debitarea CNC cu îndoirea, astfel încât piesa să iasă la cotă după fasonare, în atelierul din Bârlad, județul Vaslui.
Îndoirea la abkant transformă o piesă plană, debitată, într-un profil sau o carcasă. Este cel mai ieftin mod de a obține rigiditate: o tablă subțire îndoită în L sau în U devine mult mai rezistentă decât aceeași tablă plană, fără adaos de material și fără sudură.
Partea tehnică pe care o greșesc cele mai multe desene este desfășurata. Când tabla se îndoaie, materialul se întinde pe exterior și se comprimă pe interior, deci lungimea plană necesară nu e suma laturilor finite. Noi calculăm desfășurata în funcție de grosime, material și raza de îndoire, și debităm semifabricatul la dimensiunea corectă — altfel piesa iese mai lungă sau mai scurtă decât în desen.
A doua limitare practică este ordinea îndoirilor și accesibilitatea sculei: unele geometrii, deși desenabile, nu se pot îndoi, pentru că piesa deja fasonată nu mai intră între scule la următoarea îndoire. Verificăm asta înainte de a tăia, nu după.
Ce executăm
Profile fasonate
Profile în L, U, Z și forme compuse, îndoite din tablă la unghiul și raza cerute.
Carcase și cutii
Carcase, cutii și capace obținute prin îndoire din una sau două piese, cu suduri minime.
Console și suporți
Console de montaj și suporți îndoiți, mai rigizi decât variantele plane de aceeași grosime.
Rame și cadre
Rame îndoite pentru uși, panouri și închideri, cu colțuri sudate doar unde e necesar.
Șorțuri și glafuri
Elemente de tinichigerie fasonate: șorțuri, glafuri, pervazuri, profile de închidere.
Calculul desfășuratei
Calculăm lungimea plană necesară în funcție de material, grosime și rază, și debităm semifabricatul la cotă.
Detalii tehnice
| Materiale | Oțel carbon, oțel inoxidabil, aluminiu |
|---|---|
| Factori determinanți | Grosimea, raza de îndoire, lungimea de îndoire și ordinea îndoirilor |
| Desfășurata | Calculată de noi în funcție de material, grosime și rază |
| Documentație | Desen cu unghiuri și raze, model 3D sau desfășurată proprie |
| Operații asociate | Debitare laser și plasmă, găurire, sudură, vopsire electrostatică |
| Limitări | Unele geometrii nu se pot îndoi din cauza accesului sculei; verificăm înainte de debitare |
Cum lucrăm
- 1
Ne spuneți ce aveți nevoie
Materialul, dimensiunile și destinația piesei. Un desen, o schiță, o fotografie sau piesa veche sunt suficiente ca să începem.
- 2
Stabilim soluția și primiți oferta
Vă recomandăm procedeul și materialul potrivit, semnalăm ce nu se poate face și vă dăm prețul și termenul.
- 3
Execuție în atelier
Debitare CNC, prelucrare, sudură sau lipire, cu verificarea dimensiunilor pe prima piesă.
- 4
Finisare
Debavurare, șlefuire, grunduire sau vopsire electrostatică, în funcție de ce ați cerut.
- 5
Livrare sau ridicare
Livrăm și montăm pe o rază de circa 200 km în jurul Bârladului, trimitem prin curier de marfă sau ridicați de la atelier.
Lucrări realizate
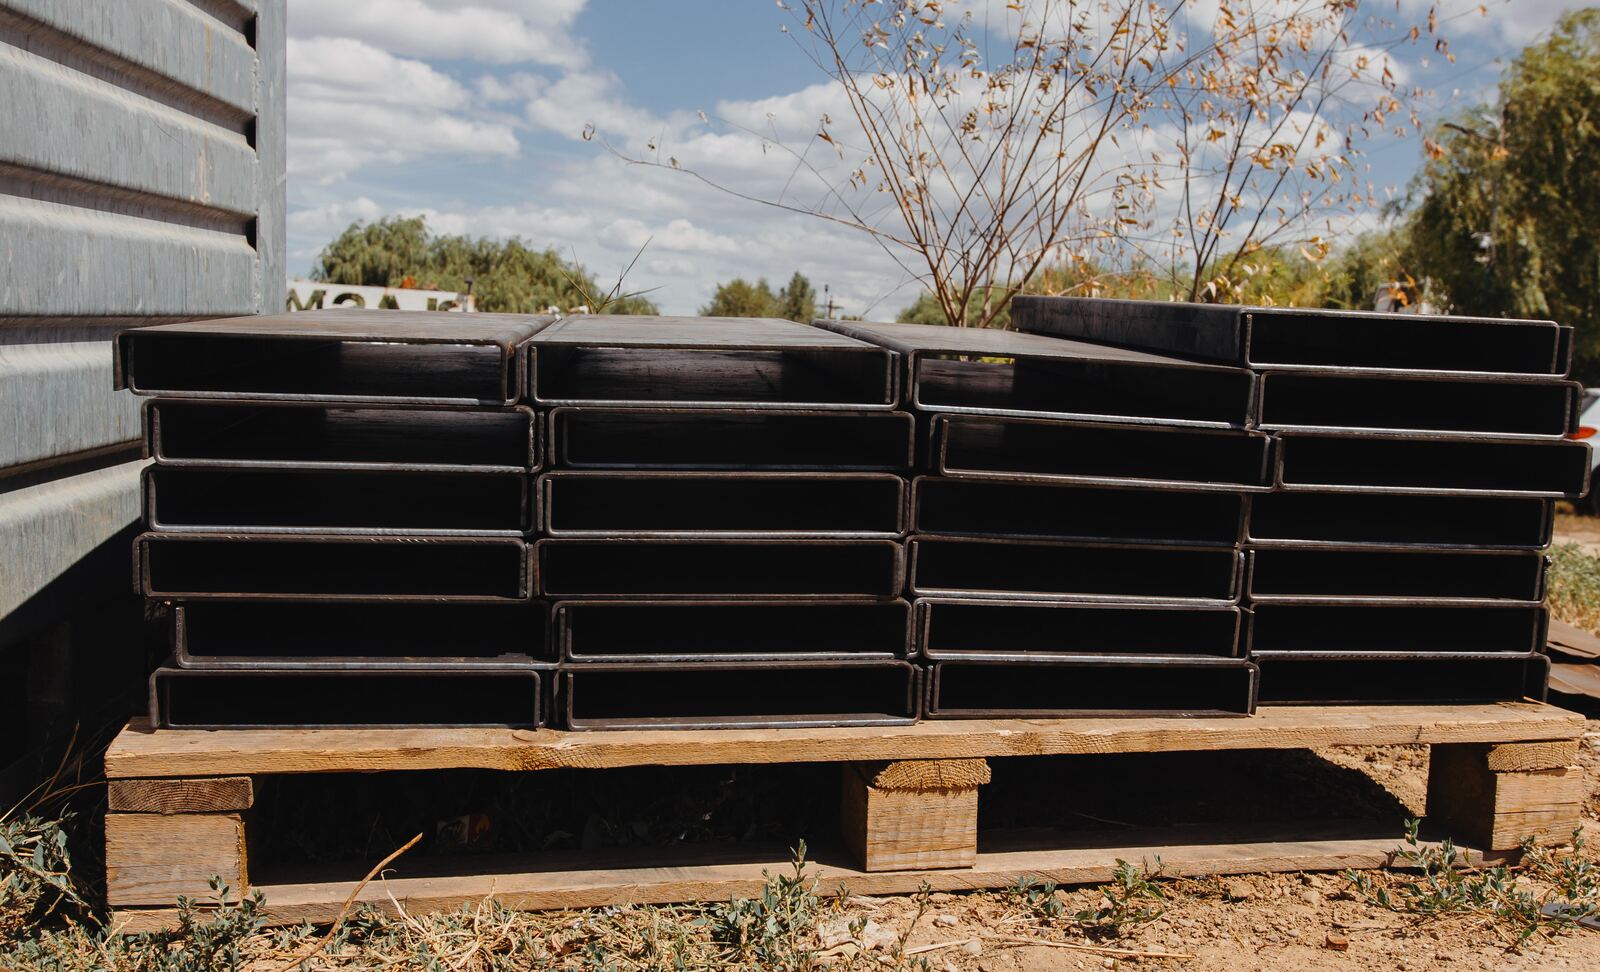
Profile C din tablă, îndoite la abkant în serie
Serie de profile C din tablă de oțel, cu buze întoarse pe ambele laturi, îndoite la abkant la aceeași secțiune și paletizate. Debitare și îndoire în atelierul din Bârlad.
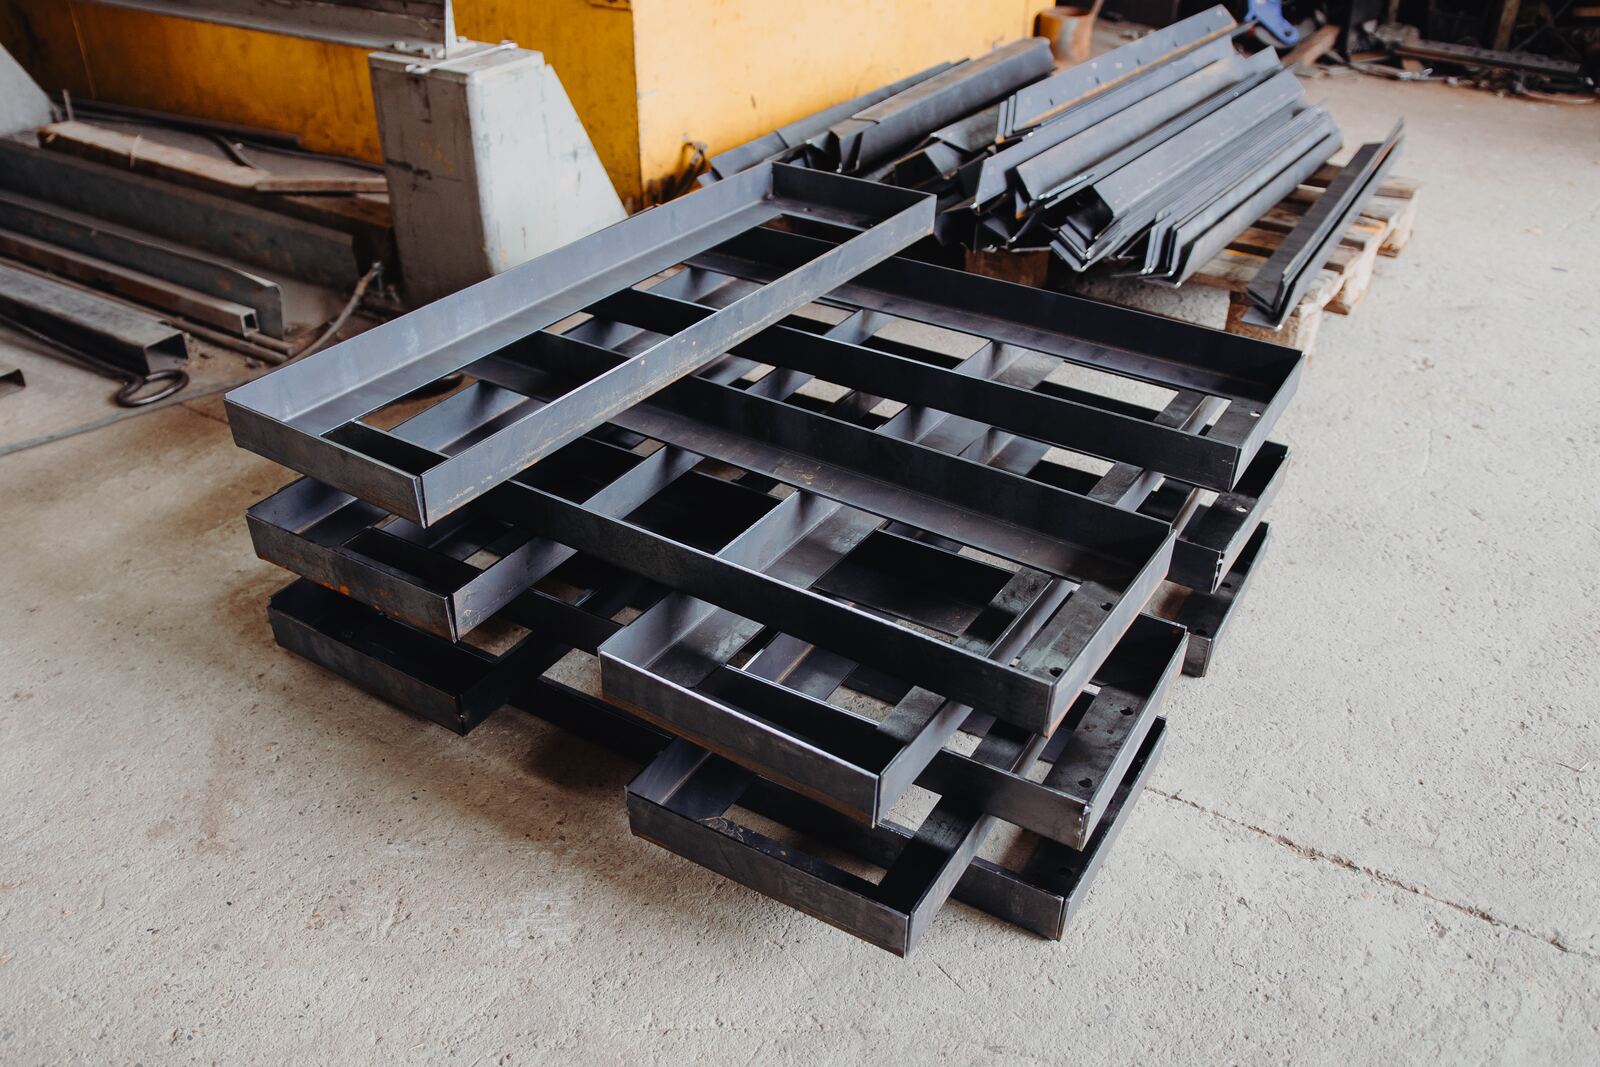
Cadre metalice din tablă îndoită și sudată
Cadre dreptunghiulare cu traverse, executate din profile U îndoite la abkant și sudate, cu găuri de prindere în colțuri. Mai multe dimensiuni, în atelierul din Bârlad.
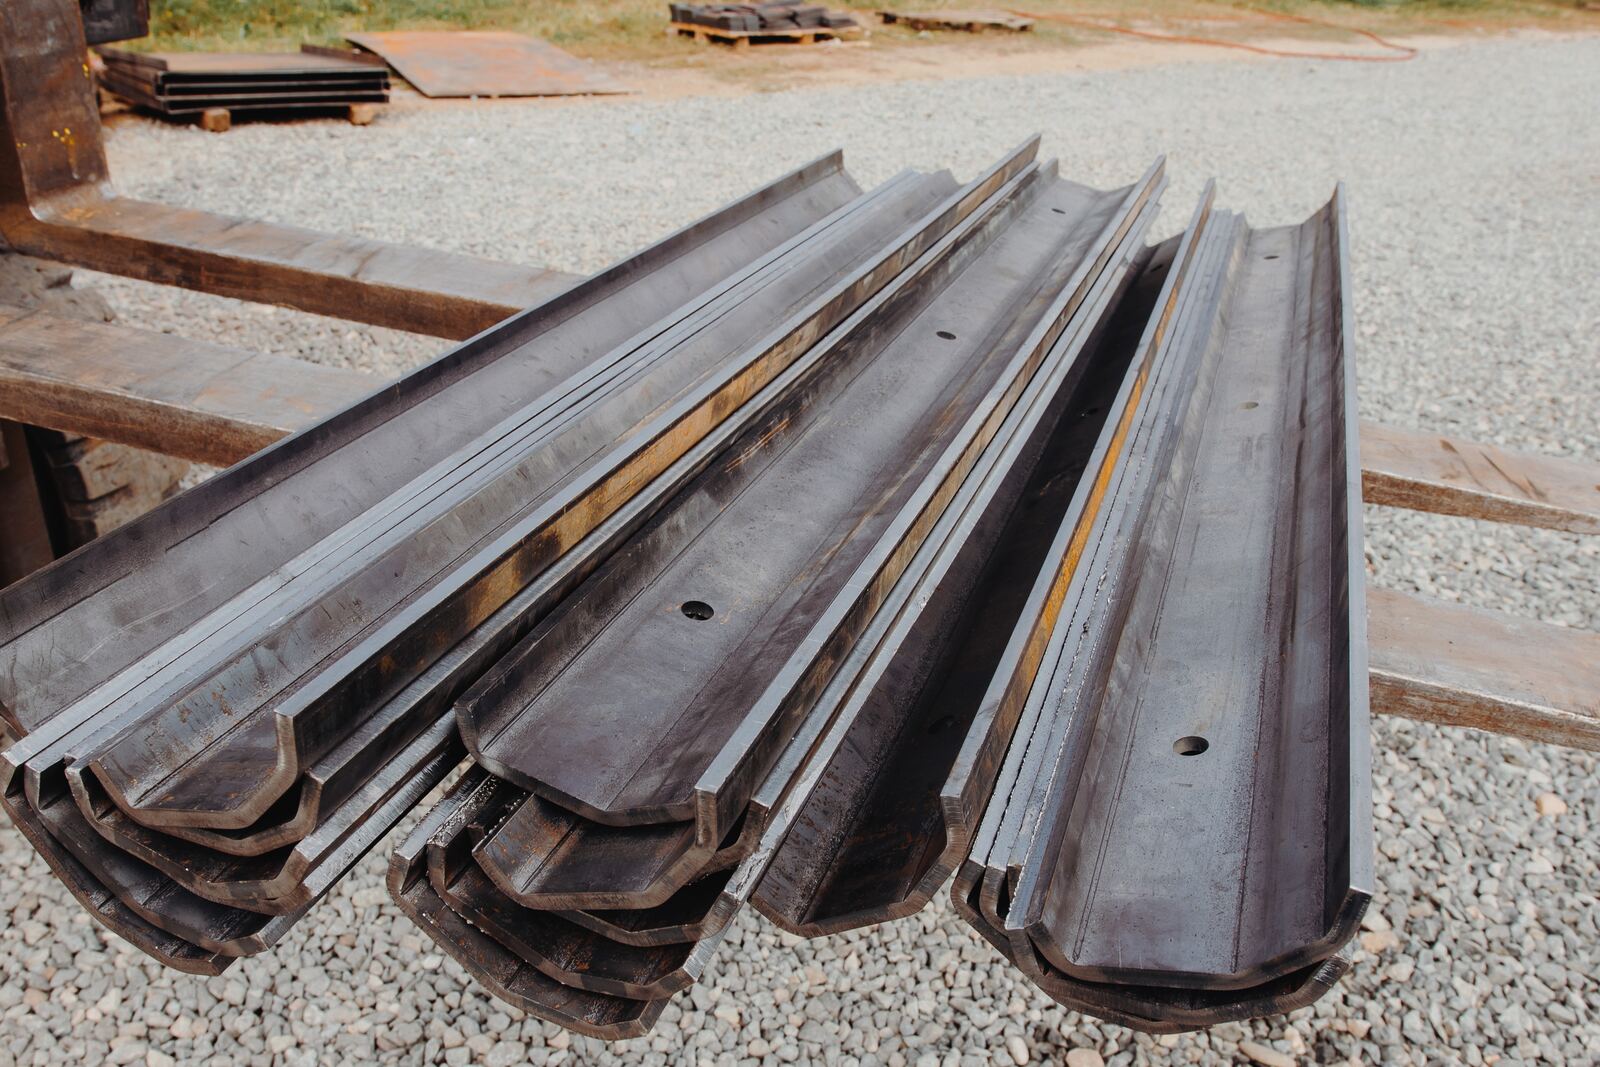
Profile jgheab din tablă groasă, îndoite la abkant
Profile jgheab din tablă groasă de oțel, cu fund rotunjit, aripi răsfrânte și găuri de prindere pe axă, îndoite la abkant în serie. Atelier Bârlad, județul Vaslui.
Întrebări frecvente
Trebuie să trimit desfășurata sau piesa finită?
Trimiteți piesa finită, cu unghiuri și raze, iar noi calculăm desfășurata. Dacă trimiteți propria desfășurată, o verificăm înainte de a tăia — o desfășurată calculată greșit e cea mai frecventă cauză a pieselor care nu ies la cotă.
Ce rază de îndoire să prevăd în desen?
Ca regulă practică, raza interioară nu ar trebui să fie mai mică decât grosimea tablei; sub această valoare materialul riscă să fisureze pe exterior, mai ales la inox și la aluminiu. Spuneți-ne materialul și grosimea și vă propunem raza potrivită.
De ce unele piese nu se pot îndoi?
Pentru că, după primele îndoiri, piesa nu mai intră între scule pentru următoarea. Este o limitare de acces, nu de desen, și apare des la cutii cu pereți înalți sau la profile cu multe îndoiri apropiate. Verificăm fezabilitatea înainte de debitare.
Îndoirea e mai bună decât sudarea pentru rigiditate?
De regulă da, și e mai ieftină: o îndoire adaugă rigiditate fără material suplimentar, fără manoperă de sudare și fără deformarea termică pe care o aduce sudura. De aceea, unde se poate, preferăm o piesă îndoită unei piese sudate.
Ce lungime maximă de îndoire aveți?
Lungimea maximă de îndoire și grosimea maximă depind de presa pe care lucrăm. Spuneți-ne dimensiunile piesei și v-o confirmăm înainte de comandă — preferăm asta decât să acceptăm o lucrare care nu intră pe mașină.
Puteți îndoi tablă deja vopsită?
Nu recomandăm: vopseaua crapă pe exteriorul îndoiturii, unde materialul se întinde. Ordinea corectă este debitare, îndoire, apoi vopsire electrostatică — pe care o facem în același atelier.
Îndoire tablă la abkant în zona ta
Pagini dedicate pentru orașele pe care le deservim pe o rază de aproximativ 200 km în jurul atelierului din Bârlad.
Până la ~100 km de Bârlad
Între 100 și 200 km de Bârlad
Vezi și
Cereți o ofertă
Trimiteți desenul, schița sau câteva fotografii — vă răspundem de regulă în aceeași zi lucrătoare.
